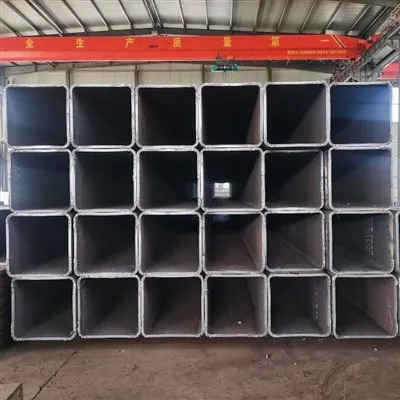
ভারী প্রাচীর LSAW ইস্পাত পাইপগুলির জন্য নির্দিষ্ট নির্দেশিকা: প্রকৌশল, উত্পাদন, এবং প্রযুক্তিগত নির্বাচন
আধুনিক অফশোর এনার্জি ডেভেলপমেন্ট, ক্রস-কান্ট্রি পাইপলাইন ইঞ্জিনিয়ারিং এবং ভারী সিভিল কনস্ট্রাকশনে, স্ট্যান্ডার্ড স্টিল পাইপিং সলিউশন প্রায়শই তাদের ভৌত সীমাতে পৌঁছে যায়। যখন অপারেটিং পরিবেশগুলি অভ্যন্তরীণ ফলন চাপ, গুরুতর বাহ্যিক হাইড্রোস্ট্যাটিক ক্রাশ এবং হাইড্রোজেন সালফাইড (এইচ) এর মতো কঠোর ক্ষয়কারী উপাদানগুলির জন্য চরম প্রতিরোধের দাবি করে2S), অনুদৈর্ঘ্য নিমজ্জিত আর্ক ওয়েল্ডেড (LSAW) ইস্পাত পাইপ-বিশ্বব্যাপী হিসাবে মনোনীত৷SAWL-স্ট্রাকচারাল এবং পাইপলাইন ইঞ্জিনিয়ারিংয়ের সোনার মান হিসাবে দাঁড়ান।
নির্ভুল JCOE বা UOE কোল্ড-মাল্টি-তারের ডাবল-পার্শ্বযুক্ত নিমজ্জিত আর্ক ওয়েল্ডিংয়ের সাথে মিলিত গঠন পদ্ধতি ব্যবহার করে তৈরি,LSAW পাইপঅতুলনীয় প্রাচীর বেধের ক্ষমতা (50 মিমি+ বা 2.0"+ পর্যন্ত) এবং বড় বাইরের ব্যাস (16" থেকে 60"+ পর্যন্ত) অফার করে। এই বিস্তৃত নির্দেশিকাটি গুরুত্বপূর্ণ উত্পাদন প্রক্রিয়া, মূল ইঞ্জিনিয়ারিং স্পেসিফিকেশন, মান নিয়ন্ত্রণ প্রোটোকল, এবং কৌশলগত সংগ্রহের জন্য প্রয়োজনীয় পাইপ{8} ফ্রেমওয়ার্কের জন্য প্রয়োজনীয় কৌশলগত সংগ্রহকে কভার করে। প্রকল্প
কোর ম্যানুফ্যাকচারিং মেকানিক্স: JCOE বনাম UOE প্রযুক্তি
একটি LSAW পাইপের কাঠামোগত অখণ্ডতা এবং মাত্রিক সামঞ্জস্য সম্পূর্ণরূপে তার ঠান্ডা- গঠন প্রক্রিয়ার নির্ভুলতার উপর নির্ভর করে। কীভাবে ইস্পাত প্লেট একটি ভারী-ওয়াল সিলিন্ডারে রূপান্তরিত হয় তা বোঝা ব্যাখ্যা করে কেন LSAW অন্যান্য ঢালাই পদ্ধতির তুলনায় উচ্চতর স্ট্রেস ডিস্ট্রিবিউশন প্রদান করে।

জেসিওই প্রক্রিয়া (দ্য ইন্ডাস্ট্রি ওয়ার্কহরস)
JCOE হল ভারী-ওয়াল LSAW পাইপ তৈরির জন্য সবচেয়ে নমনীয় এবং বহুল ব্যবহৃত পদ্ধতি:
- এজ মিলিং এবং প্রি-বেন্ডিং (ক্রিম্পিং):উচ্চ-শক্তির থার্মো-মেকানিক্যাল কন্ট্রোলড প্রসেসড (TMCP) কার্বন স্টিল প্লেটগুলি অভ্যন্তরীণ ল্যামিনেশনের জন্য 100% অতিস্বনকভাবে পরীক্ষা করা হয়। প্লেটের প্রান্তগুলি তারপরে সুনির্দিষ্ট বেভেল কোণ দিয়ে মিলিত হয় এবং লক্ষ্যবস্তু পাইপের ব্যাসার্ধের সাথে মেলে হাইড্রোলিক রোলার দ্বারা ক্রিম করা হয়।
- ধাপে-দ্বারা-ধাপে টিপে:একটি ভারী-ডিউটি হাইড্রোলিক প্রেস ক্রিম করা প্লেটকে ধীরে ধীরে আকার দেয়"J"আকৃতি, তারপর a"C"আকৃতি, এবং অবশেষে একটি খোলা"O"আকৃতি এই ক্রমবর্ধমান ঠাণ্ডা-গঠন পদ্ধতি অতিরিক্ত স্থানীয় স্ট্রেন প্রবর্তন না করেই অতি- পুরু প্লেট প্রোফাইল জুড়ে অভিন্ন স্ট্রেস বিতরণ নিশ্চিত করে৷
- কন্টিনিউয়াস ডাবল-পার্শ্বস্থ নিমজ্জিত আর্ক ওয়েল্ডিং (SAW):খোলা সীমটি ট্যাক-প্রতিরক্ষামূলক গ্যাসের নীচে ঢালাই করা হয়, তারপরে উচ্চ-বর্তমান, বহু-তারের নিমজ্জিত আর্ক ওয়েল্ডিং ভিতরের ব্যাস (ID) এবং বাইরের ব্যাস (OD)। এটি ব্যতিক্রমী দৃঢ়তার সাথে গভীর, পূর্ণ-অনুপ্রবেশ ঢালাই অর্জন করে।
UOE প্রক্রিয়া (হাই-স্পিড ম্যাস প্রোডাকশন)
বিশাল পাইপলাইন প্রকল্পগুলির জন্য অভিন্ন বড়-ভলিউম পাইপ আকারের প্রয়োজন, UOE প্রযুক্তি একটি দুই-পদক্ষেপ হাইড্রোলিক প্রেস সিস্টেম ব্যবহার করে:
- ইউ-টিপে:প্লেটটি একটি একক স্ট্রোকে একটি বিস্তৃত "U" আকারে চাপা হয়।
- ও-টিপে:"U" আকারটি একটি বৃত্তাকার ডাইতে আবদ্ধ এবং একটি সম্পূর্ণ "O" সিলিন্ডারে বিশাল জলবাহী শক্তির অধীনে চাপ দেওয়া হয়।
- যদিও UOE উচ্চতর উৎপাদন গতি প্রদান করে, JCOE কাস্টম প্রাচীর বেধ, অ-মান বহিঃস্থ ব্যাস এবং ভারী কাঠামোগত অ্যাপ্লিকেশনগুলির জন্য অনেক বেশি নমনীয়তা প্রদান করে৷
সম্পূর্ণ-দৈর্ঘ্য যান্ত্রিক ঠান্ডা সম্প্রসারণের গুরুত্বপূর্ণ ভূমিকা (O-সম্প্রসারণ)
এলএসএডব্লিউ পাইপ তৈরিতে সবচেয়ে গুরুত্বপূর্ণ কিন্তু প্রায়শই ভুল বোঝাবুঝি পদক্ষেপগুলির মধ্যে একটি হলযান্ত্রিক ঠান্ডা সম্প্রসারণ. নিমজ্জিত আর্ক ওয়েল্ডিংয়ের পরে, কাঁচা ইস্পাত পাইপটি সেগমেন্টেড হাইড্রোলিক ডাই ব্যবহার করে সম্পূর্ণ-দৈর্ঘ্যের অভ্যন্তরীণ প্রসারণের মধ্য দিয়ে যায়।
সম্প্রসারণ পাইপ প্রাচীরকে তার মূল ব্যাসের প্রায় 0.8% থেকে 1.5% পর্যন্ত বাইরের দিকে জোর করে, তিনটি গুরুত্বপূর্ণ প্রকৌশল উদ্দেশ্য অর্জন করে:

- অবশিষ্ট স্ট্রেস দূরীকরণ:ঢালাই এবং ঠান্ডা{{0}গঠন জটিল অভ্যন্তরীণ অবশিষ্ট স্ট্রেস তৈরি করে। যান্ত্রিক সম্প্রসারণ ক্ষেত্র কাটা বা ঢালাইয়ের সময় বিলম্বিত ফাটল এবং কাঠামোগত বিকৃতি রোধ করে এই চাপগুলিকে পুনরায় বিতরণ করে এবং উল্লেখযোগ্যভাবে হ্রাস করে।
- কাজ শক্ত করা এবং ফলন শক্তি বৃদ্ধি:নিয়ন্ত্রিত প্লাস্টিকের বিকৃতি স্ট্রেন শক্ত করার মাধ্যমে ইস্পাতের প্রকৃত ফলন শক্তি বৃদ্ধি করে, অভ্যন্তরীণ চাপে উচ্চ নিরাপত্তা মার্জিন প্রদান করে।
- যথার্থ জ্যামিতিক টিউনিং:সম্প্রসারণ সর্বাধিক গোলাকারতা, কঠোর সোজাতা, এবং সুনির্দিষ্ট পাইপ-শেষের জ্যামিতি নিশ্চিত করে, যা ক্ষেত্রের ঘের ঢালাইয়ের সময় "হাই-লো" মিসলাইনমেন্ট কমানোর জন্য গুরুত্বপূর্ণ।
ইঞ্জিনিয়ারিং অ্যাপ্লিকেশন পরিস্থিতি: যেখানে LSAW বাধ্যতামূলক
বৈদ্যুতিক প্রতিরোধের ঢালাই করার সময় (ERW) এবং সর্পিল নিমজ্জিত আর্ক ঢালাই (SSAW) পাইপগুলি নিম্ন-চাপের পরিবেশে তাদের অবস্থান করে, LSAW চারটি প্রধান উচ্চ-পরিণাম সেক্টরে আলোচনার যোগ্য নয়:
LSAW পাইপ সমালোচনামূলক আবেদন:
ডিপ ওয়াটার এবং অফশোর এনার্জি সিস্টেম : সাবসি রাইজার এবং ফ্লো-লাইন / অফশোর জ্যাকেট লেগস / এফপিএসও প্রসেস পাইপিং
উচ্চ-চাপ পাইপলাইন এবং টক পরিষেবা লাইন : উচ্চ-চাপ প্রাকৃতিক গ্যাস ট্রাঙ্কলাইন / ভেজা টক গ্যাস (এইচ2S) পরিবহন
হেভি সিভিল পাইলিং এবং স্ট্রাকচারাল অবকাঠামো: ব্রিজ পিয়ার ফাউন্ডেশন পাইলিং / ডিপ ওয়াটার পোর্ট এবং বার্থ ক্যাসন
1. ডিপ ওয়াটার সাবসি রাইজার এবং ফ্লোলাইন
সাবসি এনার্জি নিষ্কাশনে, পাইপলাইনগুলিকে অবশ্যই গতিশীল তরঙ্গ গতির পাশাপাশি সমুদ্রের গভীরতা থেকে বিশাল বাহ্যিক হাইড্রোস্ট্যাটিক চাপ সহ্য করতে হবে। এই ক্রাশিং ফোর্সের অধীনে পাতলা-ওয়ালের পাইপ দ্রুত ভেঙে পড়ে। ভারী-ওয়াল LSAW পাইপ-প্রাচীর-বেধ-থেকে-ইআরডব্লিউ দ্বারা অপ্রাপ্য ব্যাস অনুপাত-বিশিষ্ট সমুদ্রের গভীরতার নিচে ধস এবং ডিম্বাকৃতি রোধ করার জন্য প্রয়োজনীয় কাঠামোগত দৃঢ়তা প্রদান করে।
2. উচ্চ-চাপ ক্রস-কান্ট্রি গ্যাস ট্রাঙ্কলাইন
উচ্চ ট্রান্সমিশন চাপে কাজ করার জন্য উচ্চ ন্যূনতম ফলন শক্তি (যেমন API 5L গ্রেড X70 বা X80) এবং প্রমাণিত ফ্র্যাকচার শক্ততা সহ পাইপ প্রয়োজন। সূক্ষ্ম-দানাযুক্ত, ভ্যাকুয়াম-ডিগ্যাসড TMCP ইস্পাত প্লেটগুলি থেকে তৈরি LSAW পাইপগুলি উচ্চ গতিশক্তি শোষণ করে, হাজার হাজার মাইল জুড়ে দ্রুত ফাটল বিস্তার রোধ করে।
3. ভেজা টক গ্যাস (এইচ2S) পরিষেবা
হাইড্রোজেন সালফাইড ধারণকারী হাইড্রোকার্বন পরিবহন (H2S) ইস্পাতকে হাইড্রোজেন-ইন্ডুসড ক্র্যাকিং (HIC) এবং সালফাইড স্ট্রেস ক্রোশন ক্র্যাকিং (SSCC) এর বিষয়। LSAW পাইপ নির্দিষ্টNACE MR0175 / ISO 15156আল্ট্রা-পরিষ্কার ইস্পাত ব্যবহার করুন অতি-নিম্ন সালফার (0.002% এর চেয়ে কম বা সমান) এবং ফসফরাস (0.012% এর কম বা সমান) সীমা, অন্তর্ভুক্তি আকৃতি নিয়ন্ত্রণের জন্য ক্যালসিয়াম চিকিত্সা দ্বারা পরিপূরক।
4. হেভি স্ট্রাকচারাল ইঞ্জিনিয়ারিং এবং ফাউন্ডেশন পাইলিং
প্রতিEN 10219এবংEN 10210, LSAW কাঠামোগত ফাঁপা অংশগুলি গভীর জলের সামুদ্রিক টার্মিনাল, হাইওয়ে ব্রিজ পিয়ার, অফশোর উইন্ড টারবাইন ফাউন্ডেশন এবং বিমানবন্দর এবং স্টেডিয়ামে উচ্চ-ক্ষমতা সমর্থন কলামগুলির জন্য লোড বহনকারী পাইল হিসাবে স্থাপন করা হয়৷
প্রযুক্তিগত তুলনা: LSAW বনাম SSAW বনাম বিজোড় পাইপ
সঠিক পাইপ উত্পাদন প্রক্রিয়া নির্বাচন করার জন্য প্রকল্প অর্থনীতির বিরুদ্ধে যান্ত্রিক চাহিদার ভারসাম্য প্রয়োজন। নীচের ম্যাট্রিক্স মূল অপারেশনাল পার্থক্য হাইলাইট করে:
| প্রযুক্তিগত পরামিতি | ভারী প্রাচীর LSAW (SAWL) | বিজোড় (SML) ইস্পাত পাইপ | সর্পিল SAW পাইপ (SSAW/SAWH) |
|---|---|---|---|
| ম্যানুফ্যাকচারিং বেস | স্বতন্ত্র TMCP ইস্পাত প্লেট | সলিড হট-পিয়ার্সড বিলেট | ক্রমাগত ঘূর্ণিত ইস্পাত কুণ্ডলী |
| সর্বাধিক বাইরের ব্যাস | 60"+ (1524 মিমি+) পর্যন্ত | সীমিত (সাধারণত 28"/711 মিমি এর চেয়ে কম বা সমান) | 100"+ (2540 মিমি+) পর্যন্ত |
| সর্বাধিক প্রাচীর বেধ | অতি- পুরু (50 মিমি+) | পুরু (50 mm−60 mm) | মাঝারি (সাধারণত 25.4 মিমি এর চেয়ে কম বা সমান) |
| জোড় সীম প্রান্তিককরণ | 1 একক সোজা সীম | কোনটিই নয় (বিজোড় কঠিন শরীর) | লম্বা সর্পিল হেলিকাল সীম |
| অবশিষ্ট স্ট্রেস লেভেল | অত্যন্ত কম (পোস্ট-প্রসারিত) | মাঝারি থেকে উচ্চ | উচ্চ (অপ্রসারিত কুণ্ডলী মেমরি) |
| মাত্রিক নির্ভুলতা | উচ্চতর বৃত্তাকার এবং সহনশীলতা | প্রাচীর উন্মাদনা সাপেক্ষে | ফেয়ার (প্রন টু এন্ড ওভালিটি) |
| টক পরিষেবা উপযুক্ততা | ব্যতিক্রমী (NACE অনুগত) | চমৎকার | দরিদ্র (ভালনারেবল হেলিকাল সীম) |
| প্রতিরোধের পতন | সর্বোচ্চ শ্রেণী (অফশোর রেট) | উচ্চ | পরিমিত |
স্পেসিফিকেশন নির্দেশিকা: API 5L PSL1 বনাম PSL2 গুণমানের প্রয়োজনীয়তা
শক্তি প্রকল্পের জন্য LSAW লাইন পাইপ অর্ডার করার সময়, মধ্যে নির্বাচন করুনপ্রোডাক্ট স্পেসিফিকেশন লেভেল 1 (PSL1)এবংপণ্য স্পেসিফিকেশন লেভেল 2 (PSL2)নিরাপত্তা এবং সম্মতির জন্য গুরুত্বপূর্ণ:
API 5L স্পেসিফিকেশন তুলনা:
PSL1: স্ট্যান্ডার্ড লাইন পাইপ অ্যাপ্লিকেশন:
- মৌলিক রাসায়নিক সীমা (C, Mn, P, S)
- Charpy V{0}}Notch (CVN) প্রভাব পরীক্ষা ঐচ্ছিক
- ফলন শক্তির উপর কোন সর্বোচ্চ সীমা বলবৎ করা হয়নি
- পাইপ বডিতে ঢালাই মেরামত কঠোর পদ্ধতির অধীনে অনুমোদিত
PSL2: উচ্চ-কনসিকুয়েন্স এরিয়াস (HCA), সাবসি এবং সোর গ্যাস পরিষেবা:
- জোড়যোগ্যতা নিশ্চিত করতে কার্বন সমতুল্য (CE) এর সর্বোচ্চ সীমাবদ্ধতা
- বাধ্যতামূলক সিভিএন প্রভাব কঠোরতা পরীক্ষা (0 ডিগ্রি, -20 ডিগ্রি, বা -40 ডিগ্রি)
- ভঙ্গুর আচরণ প্রতিরোধ করতে ফলন এবং প্রসার্য শক্তি ক্যাপ প্রয়োগ করা হয়
- পাইপ বডি ওয়েল্ড মেরামত কঠোরভাবে নিষিদ্ধ
নন-ধ্বংসাত্মক পরীক্ষা (এনডিটি) এবং গুণমান নিশ্চিতকরণ প্রোটোকল
জটিল পরিবেশে শূন্য অপারেশনাল ব্যর্থতার গ্যারান্টি দেওয়ার জন্য, LSAW স্টিল পাইপের প্রতিটি দৈর্ঘ্য প্রেষণের আগে কঠোর NDT এবং ধ্বংসাত্মক পরীক্ষার প্রোটোকলের মধ্য দিয়ে যায়:
- 100% স্বয়ংক্রিয় অতিস্বনক পরীক্ষা (UT):মাল্টি-চ্যানেল প্রোবগুলি অভ্যন্তরীণ অন্তর্ভুক্তি, ল্যামিনেশন বা ফিউশনের অভাব সনাক্ত করতে অনুদৈর্ঘ্য ওয়েল্ড সীম, তাপ-প্রভাবিত অঞ্চল (HAZ) এবং প্যারেন্ট স্টিল প্লেটের 100% পরিদর্শন করে৷
- 100% বাস্তব-টাইম রেডিওগ্রাফিক টেস্টিং (RT / X-Ray):ডিজিটাল এক্স-রে পরিদর্শন সমগ্র ওয়েল্ড সীমের দৈর্ঘ্য মূল্যায়ন করে, শূন্য ছিদ্র, স্ল্যাগ অন্তর্ভুক্তি, বা API 5L Annex E প্রতি অভ্যন্তরীণ ঢালাই ত্রুটি যাচাই করে।
- হাইড্রোস্ট্যাটিক চাপ পরীক্ষা:প্রতিটি পৃথক পাইপ জয়েন্টে যান্ত্রিক চাপের সীমানা অখণ্ডতা নিশ্চিত করতে ন্যূনতম 10 সেকেন্ড ধরে রাখার জন্য নির্দিষ্ট ন্যূনতম ফলন শক্তি (SMYS) এর 100% চাপ দেওয়া হয়।
- ধ্বংসাত্মক পরীক্ষাগার বৈধতা:
পাইপ বডি এবং ওয়েল্ড সীম উভয় জুড়ে প্রসার্য, ফলন এবং প্রসারণ পরীক্ষা।
সাব-শূন্য Charpy V-Notch (CVN) ইমপ্যাক্ট টেস্টিং (−20∘C এ 120 জুলের বেশি বা সমান শোষণ করে)।
নমনীয়-থেকে-ভঙ্গুর রূপান্তর আচরণের মূল্যায়ন করতে ড্রপ ওয়েট টিয়ার টেস্টিং (DWTT)।
NACE টক পরিষেবা অর্ডারের জন্য বাধ্যতামূলক HIC/SSCC পরীক্ষাগার এক্সপোজার পরীক্ষা।
প্রতিরক্ষামূলক পৃষ্ঠ আবরণ এবং মান-অ্যাডেড ফিনিশিং
ভারী-প্রাচীর LSAW পাইপগুলিকে কঠোর ভূগর্ভস্থ, সাবসি, বা বায়ুমণ্ডলীয় ক্ষয় থেকে রক্ষা করতে, কারখানার-প্রয়োগিত প্রতিরক্ষামূলক আবরণ প্রয়োজন:
তিন-স্তর পলিথিন (3LPE):একটি উচ্চ-আঠালো ফিউশন-বন্ডেড ইপোক্সি (FBE) প্রাইমার, একটি মধ্যবর্তী কপোলিমার আঠালো, এবং একটি বাইরের পলিথিন প্রতিরক্ষামূলক স্তর বৈশিষ্ট্যযুক্ত। 80∘C পর্যন্ত অপারেটিং ক্রস-কান্ট্রি লাইনের জন্য আদর্শ।
তিন-স্তর পলিপ্রোপিলিন (3LPP):উচ্চ-তাপমাত্রার পাইপলাইন (110∘C পর্যন্ত) এবং গভীর জলের সাবসি ইনস্টলেশনের জন্য উচ্চতর প্রভাব প্রতিরোধ এবং যান্ত্রিক দৃঢ়তা অফার করে।
ফিউশন-বন্ডেড ইপোক্সি (এফবিই এবং ডুয়াল-লেয়ার এফবিই):ইলেক্ট্রোস্ট্যাটিকভাবে প্রয়োগ করা তাপীয়-নিরাময় পাউডার আবরণ চমৎকার বন্ধন শক্তি এবং ক্যাথোডিক বিচ্ছিন্নতা প্রতিরোধের প্রদান করে।
অভ্যন্তরীণ তরল ইপোক্সি আস্তরণ:মসৃণ অভ্যন্তরীণ আবরণ যা পৃষ্ঠের জলবাহী ঘর্ষণ হ্রাস করে, তরল থ্রুপুট বৃদ্ধি করে এবং অভ্যন্তরীণ ক্ষয় জমা হওয়া প্রতিরোধ করে।


LSAW পাইপের জন্য কৌশলগত B2B প্রকিউরমেন্ট চেকলিস্ট
LSAW স্টিল পাইপের জন্য কোটেশনের জন্য অনুরোধ (RFQ) প্রস্তুত করার সময়, প্রকৌশল এবং সংগ্রহকারী দলগুলিকে উত্পাদন বিলম্ব এড়াতে নিম্নলিখিত সুনির্দিষ্ট পরামিতিগুলি প্রদান করা উচিত:
- গভর্নিং স্পেসিফিকেশন এবং গ্রেড:সঠিক মান নির্দেশ করুন (যেমন,API 5L PSL2 গ্রেড X70N/M, EN 10219 S355J2H, বাASTM A252 গ্রেড 3) টক পরিষেবার প্রয়োজনীয়তা নির্দিষ্ট করুন (NACE MR0175) যদি প্রযোজ্য হয়।
- সঠিক মাত্রা:স্টেট আউটার ব্যাস (মিমি বা ইঞ্চিতে OD), দেয়ালের বেধ (WT), এবং মোট প্রয়োজনীয় ভলিউম (মিটার বা মেট্রিক টন)।
- পাইপ দৈর্ঘ্য বিকল্প:একক র্যান্ডম (6.0 মিটার), ডাবল র্যান্ডম (11.8 মি/12.0 মি), বা কাস্টম কাট- থেকে- 18.0 মিটার পর্যন্ত দৈর্ঘ্যের প্রয়োজনীয়তা নির্দিষ্ট করুন৷
- শেষ প্রস্তুতি:স্বয়ংক্রিয় ফিল্ড ওয়েল্ডিংয়ের জন্য প্লেইন এন্ড, বর্গাকার কাট, বা নির্ভুল বেভেলিং অ্যাঙ্গেল (30∘/37.5∘ প্রতি ASME B16.25) নির্দিষ্ট করুন।
- সার্টিফিকেশন এবং পরিদর্শন:ম্যান্ডেটEN 10204 টাইপ 3.1 বা 3.2 উপাদান পরীক্ষার রিপোর্ট (MTRs)এবং যেকোন প্রয়োজনীয় তৃতীয় পক্ষের পরিদর্শন (TPI) সংস্থাগুলিকে নির্দিষ্ট করুন (যেমন SGS, Bureau Veritas, DNV, বা Lloyd's Register)।
কারখানার-সরাসরি প্রকৌশল সহায়তা, প্রযুক্তিগত ডেটা শীট এবং কাস্টম প্রকল্পের উদ্ধৃতিগুলির জন্য, এখানে সেলস ইঞ্জিনিয়ারিং দলের সাথে যোগাযোগ করুনস্টিলব্রিস্ক.