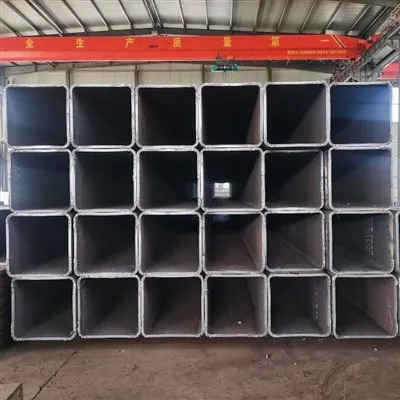
ERW স্টিল পাইপগুলির জন্য চূড়ান্ত ক্রেতার নির্দেশিকা: 3টি লুকানো ফাঁদ কম-খরচ নির্মাতারা আপনাকে বলবে না
কাঠামোগত প্রকৌশল, তরল পরিবহন এবং অবকাঠামো উন্নয়নে,বৈদ্যুতিক প্রতিরোধের ঢালাই (ERW) ইস্পাত পাইপএকটি মৌলিক বিল্ডিং ব্লক হিসাবে পরিবেশন করা। তাদের উচ্চ মাত্রিক নির্ভুলতা, অভিন্ন প্রাচীরের বেধ এবং খরচ-বিজোড় পাইপের তুলনায় কার্যকারিতার জন্য মূল্যবান, ইআরডব্লিউ পাইপগুলি একটি বিশাল পরিসরের অ্যাপ্লিকেশনের জন্য পছন্দ করে-নিম্ন-চাপের জলের লাইন এবং কাঠামোগত ফাঁপা অংশগুলি (SHS/RHS এবং হাইম্যান্ড তেল{5}) পর্যন্ত।
যাইহোক, বিশ্বব্যাপী ইস্পাত বাজার অত্যন্ত প্রতিযোগিতামূলক। কোটেশনের জন্য একটি অনুরোধ (RFQ) ইস্যু করার সময়, প্রকিউরমেন্ট পেশাদাররা প্রায়শই বিস্তৃতভাবে পরিবর্তিত মূল্য পয়েন্টের সাথে প্লাবিত হয়। প্রকল্পের বাজেট অক্ষত রাখার জন্য সর্বনিম্ন দরদাতাকে চুক্তি প্রদান করা অবিশ্বাস্যভাবে প্রলুব্ধ হতে পারে।
দুর্ভাগ্যবশত, ইস্পাত শিল্পে,অস্বাভাবিকভাবে কম দাম প্রায় সবসময় আপোসকৃত উত্পাদন পদক্ষেপ দ্বারা ভর্তুকি করা হয়.ভারী-শিল্প ইস্পাত তৈরিতে কর্নার কাটা কাঠামোগত অখণ্ডতা, প্রকল্পের সময়সীমা এবং জননিরাপত্তার জন্য বিপর্যয়কর দায় তৈরি করে৷
এই ব্যাপক নির্দেশিকা ইস্পাত উত্পাদন মেঝে পর্দা পিছনে টানা. আমরা ERW উত্পাদনের প্রযুক্তিগত বাস্তবতাগুলি অন্বেষণ করি, বিশ্লেষণ করিতিনটি লুকানো শর্টকাটআপনার পরবর্তী ইস্পাত পাইপ সংগ্রহ বুলেটপ্রুফ কিনা তা নিশ্চিত করার জন্য অ-অনুসরণকারী নির্মাতারা দাম কমানোর জন্য ব্যবহার করে এবং আপনাকে কার্যকরী প্রকৌশল মেট্রিক্স প্রদান করে।
ERW পাইপ উত্পাদন বোঝা: গুণমান বেসলাইন
একটি সাব-মান প্রস্তুতকারক কোথায় ত্রুটিগুলি লুকাতে পারে তা বোঝার জন্য, একজনকে প্রথমে বুঝতে হবে কিভাবে একটি প্রিমিয়াম ERW পাইপ তৈরি করা হয়।

ERW উৎপাদন প্রক্রিয়া
উত্পাদন প্রক্রিয়া একটি গরম-ঘূর্ণিত স্টিলের স্ট্রিপ বা কয়েল দিয়ে শুরু হয়। কুণ্ডলীটি মুক্ত করা হয়, সমতল করা হয় এবং ক্রমাগত রোল তৈরির একটি সিরিজের মাধ্যমে খাওয়ানো হয় যা ধীরে ধীরে সমতল স্ট্রিপটিকে একটি নলাকার প্রোফাইলে আকৃতি দেয়।
প্রান্তগুলি একবার মিলিত হলে, কউচ্চ-ফ্রিকোয়েন্সি ইন্ডাকশন (HFI)কারেন্ট (সাধারণত 100 kHz এবং 500 kHz এর মধ্যে) উপাদানের মধ্য দিয়ে যায়। এই তীব্র স্থানীয় স্রোত ইস্পাত প্রান্তগুলিকে গলিত বা প্লাস্টিকের অবস্থায় উত্তপ্ত করে। ভারী চাপের রোলগুলি তারপরে প্রান্তগুলিকে একত্রিত করে, কোনও ফিলার মেটাল যোগ না করে একটি শক্ত যান্ত্রিক বন্ধন তৈরি করে।
যেহেতু বন্ড চাপের অধীনে প্যারেন্ট ম্যাটেরিয়াল ফিউশনের উপর সম্পূর্ণ নির্ভর করে, এই অনুদৈর্ঘ্য ওয়েল্ড সিমের যান্ত্রিক আচরণ পুরো পাইপের কার্যকারিতা নির্দেশ করে। এটি ঠিক যেখানে নিম্ন-মানের নির্মাতারা লুকানো শর্টকাট ব্যবহার করে।
ফাঁদ 1: "সারফেস-লেভেল" পোস্ট-ওয়েল্ড হিট ট্রিটমেন্ট (PWHT)
🔍 শিল্প সাবটারফিউজ সূচক: উচ্চ (অভ্যন্তরীণ কাঠামোগত ত্রুটি)
ERW পাইপ উৎপাদনের সবচেয়ে গুরুত্বপূর্ণ পর্যায়টি চাপ রোলগুলি ইস্পাত প্রান্তগুলিকে ফিউজ করার পরপরই ঘটে। উচ্চ-ফ্রিকোয়েন্সি ঢালাইয়ের সময়, ওয়েল্ড সীমের সংলগ্ন স্থানীয় এলাকাটি দ্রুত উত্তাপের মধ্য দিয়ে যায় এবং পরবর্তীকালে ইস্পাত পাইপের পরিবেষ্টিত ভর দ্বারা তাত্ক্ষণিক শীতলকরণ (নিভিয়ে) হয়।
এই থার্মোডাইনামিক প্রতিক্রিয়া একটি স্থানীয়, ভঙ্গুর মাইক্রোস্ট্রাকচার তৈরি করে যা নামে পরিচিতমার্টেনসাইট. এটি তীব্র অবশিষ্টাংশের চাপও ফেলে দেয়। যদি চিকিত্সা না করা হয়, ওয়েল্ড সীম একটি ভঙ্গুর জিপার হিসাবে কাজ করে। কাঠামোগত লোডিং, নমন বা অভ্যন্তরীণ চাপের অধীনে, পাইপটি অনুদৈর্ঘ্য সীম বরাবর বিপর্যয়মূলকভাবে ব্যর্থ হবে।
-
প্রিমিয়াম স্ট্যান্ডার্ড: অনলাইন সীম স্বাভাবিককরণ
এই ভঙ্গুর মাইক্রোস্ট্রাকচার দূর করতে, বৈধ নির্মাতারা একটি ইনলাইন ব্যবহার করেপোস্ট-ওয়েল্ড হিট ট্রিটমেন্ট (PWHT)সিস্টেম-বিশেষভাবে একটি মধ্যবর্তী আবেশন গরম করার কয়েল। ওয়েল্ড সীম ক্রমাগত তার স্বাভাবিক তাপমাত্রায় উত্তপ্ত হয়, সাধারণত এর মধ্যে850 ডিগ্রী এবং 950 ডিগ্রী(1562 ℉-1742℉).
এই তাপ প্রক্রিয়াকরণটি পুনঃক্রিস্টালাইজেশনকে ট্রিগার করে, মোটা, ভঙ্গুর মার্টেনসিটিক কাঠামোকে একটি সূক্ষ্ম-দানাযুক্ত, নমনীয় ফেরাইটে-পার্লাইট ম্যাট্রিক্সে রূপান্তরিত করে। ওয়েল্ড জোনের যান্ত্রিক বৈশিষ্ট্যগুলি কার্যত মূল ইস্পাত ধাতুর মতো হয়ে যায়।

ERW স্বয়ংক্রিয় নিমজ্জিত আর্ক ওয়েল্ডিং
-
কিভাবে বাজেট মিলস কর্নার কাটা
ইনলাইন ইন্ডাকশন হিটিং বিপুল পরিমাণে বিদ্যুৎ খরচ করে এবং সুনির্দিষ্ট স্বয়ংক্রিয় পর্যবেক্ষণ প্রয়োজন। অপারেশনাল খরচ কমাতে:
কিছু মিলPWHT ইন্ডাকশন ইউনিট সম্পূর্ণভাবে বন্ধ করুনক্রেতাদের উদ্দেশ্যে ব্যাচের জন্য যারা সুস্পষ্ট গরম করার লগ দাবি করে না।
অন্যরা "সারফেস-লেভেল" বা কম-তাপমাত্রা উষ্ণায়ন করে (যেমন, শুধুমাত্র ইস্পাতকে 500 ডিগ্রীতে গরম করা), যা অক্সিডাইজড ওয়েল্ড জোনের রঙ পরিবর্তন করে দেখতে যেমন এটি চিকিত্সা করা হয়েছিল, কিন্তু স্ফটিক মাইক্রোস্ট্রাকচার পরিবর্তন করতে ব্যর্থ হয়।
-
ইঞ্জিনিয়ারিং ঝুঁকি
যখন এই অস্বাভাবিক পাইপগুলি আপনার কাজের সাইটে আসে, তখন তারা একটি সুপ্ত দায় উপস্থাপন করে। যে মুহূর্তে ফিল্ড ক্রুরা সেকেন্ডারি ফ্যাব্রিকেশন-যেমন সঞ্চালনের চেষ্টা করেঠান্ডা নমন, থ্রেডিং, যান্ত্রিক স্লটিং, বা স্থানীয় ঢালাই-অথবা যখন পাইপ স্ট্রাকচারাল লোড স্পাইক অনুভব করে, তখন ওয়েল্ড সীমটি প্রশস্তভাবে বিভক্ত হতে পারে।
ফাঁদ 2: সাব-স্ট্যান্ডার্ড অ্যান্টি-জারা আবরণ (3LPE / FBE)
🔍 শিল্প সাবটারফিউজ সূচক: মাঝারি-উচ্চ (ত্বরিত সম্পদ ক্ষয়)
ভূগর্ভস্থ কবর, সামুদ্রিক পরিবেশ বা শিল্প তরল প্রক্রিয়াকরণের জন্য নির্ধারিত পাইপের জন্য, খালি ইস্পাতকে পরিবেশগত বৈদ্যুতিন রাসায়নিক বিক্রিয়া থেকে রক্ষা করতে হবে। পাইপলাইন সংরক্ষণের জন্য সোনার মান অন্তর্ভুক্ত3-স্তর পলিথিন (3LPE)এবংফিউশন বন্ডেড ইপোক্সি (এফবিই)আবরণ
-
একটি অনুগত3LPEআবরণ গঠিত:
একটি উচ্চ-পারফরম্যান্স FBE প্রাইমাররাসায়নিক বন্ধন এবং ক্যাথোডিক ডিসবন্ডমেন্ট সুরক্ষার জন্য।
একটি copolymer আঠালো স্তররাসায়নিক ক্রস-লিঙ্কিংয়ের জন্য।
উচ্চ{{0}ঘনত্ব পলিথিন (HDPE) এর একটি বাইরের স্তরপ্রভাব এবং মাটির চাপের বিরুদ্ধে যান্ত্রিক সুরক্ষা প্রদান করতে।

অনুগত 3LPE হলুদ আবরণ

প্রিমিয়াম FBE প্রাইমার আবরণ

স্ট্যান্ডার্ড বেধ পাইপলাইন সুরক্ষা
| আবরণ বৈশিষ্ট্য | কমপ্লায়েন্ট প্রিমিয়াম স্পেসিফিকেশন | কম-কস্ট সাব-স্ট্যান্ডার্ড পদ্ধতি |
| পৃষ্ঠ প্রস্তুতি | সা 2.5 সর্বনিম্ন ব্লাস্টিং; অ্যাঙ্কর প্রোফাইল 50-100 μm | দ্রুত ব্রাশ-মোছা; অবশিষ্ট মিল স্কেল অক্ষত |
| মোট 3LPE বেধ | 2.5 এর চেয়ে বড় বা সমান (ডিআইএন 30670 প্রতি পাইপ ওডির উপর ভিত্তি করে) | 1.5 মিমি-1.8 মিমি ("চামানো" বেধ) |
| আনুগত্য শক্তি | High Peel Resistance (>100 N/cm} 20 ডিগ্রিতে) | গৌণ ম্যানুয়াল শিয়ার বল অধীনে delaminates |
-
কিভাবে বাজেট মিলস কর্নার কাটা
যেহেতু আবরণ প্রক্রিয়াটি প্রায়শই একটি পৃথক লাইন আইটেম বা কম{0}}প্রযুক্তিগত মাধ্যমিক দোকানে আউটসোর্স করা হয়, তাই সাব-মান সরবরাহকারীরা খরচ কমাতে দুটি পদ্ধতি ব্যবহার করে:
- অপর্যাপ্ত পৃষ্ঠ প্রস্তুতি:সঠিকভাবে স্যান্ডব্লাস্ট করা হয়নি এমন স্টিলের উপর FBE প্রয়োগ করাসা 2.5 সাদা-ধাতু ফিনিশঘষিয়া তুলিয়া ফেলিতে সক্ষম মিডিয়া এবং গ্রিট-ব্লাস্টিং শক্তি সঞ্চয় করে। যাইহোক, যদি অবশিষ্ট মিল স্কেল বা আর্দ্রতা ইপোক্সির নীচে আটকে থাকে, তাহলে আবরণটি ইস্পাতের সাথে সমযোজী বন্ধন তৈরি করতে পারে না।
- বেধ শেভিং:একটি মিলিমিটারের একটি ভগ্নাংশ দ্বারা বাইরের এইচডিপিই স্তরের পুরুত্ব হ্রাস করা একটি বড় ভলিউম অর্ডার জুড়ে কাঁচা পলিমার খরচে হাজার হাজার ডলার সাশ্রয় করে৷ খালি চোখে, একটি 1.8 মিমি আবরণটি 2.5 মিমি আবরণের মতো দেখায়।
-
ইঞ্জিনিয়ারিং ঝুঁকি
একটি নোঙ্গর প্রোফাইল এবং সঠিক পুরুত্ব ছাড়া, ক্ষয়রোধী বাধা কেবল একটি আলগা প্লাস্টিকের হাতা হিসেবে কাজ করে। ট্রানজিট, কারচুপি বা পাথুরে মাটি দিয়ে ব্যাকফিলিং করার সময়, আবরণটি আঁচড়, ফাটল বা ডিলামিনেট করবে। জল প্লাস্টিক এবং ইস্পাতের মধ্যে স্থান অনুপ্রবেশ করবে, 2 থেকে 5 বছরের মধ্যে দ্রুত ফাটল ক্ষয় এবং অকাল পাইপলাইন পাঙ্কচারের জন্য একটি আদর্শ পরিবেশ তৈরি করবে।
ফাঁদ 3: "অফ-বিশেষ" কাঁচা কয়েল এবং লুকানো নেতিবাচক সহনশীলতা
🔍 শিল্প সাবটারফিউজ সূচক: উচ্চ (কাঠামোগত ব্যর্থতার ঝুঁকি)
একটি ERW পাইপের চূড়ান্ত বৈশিষ্ট্যগুলি হট-ঘূর্ণিত স্টিল স্ট্রিপ ফিডস্টকের গুণমানের উপর অনেক বেশি নির্ভরশীল। উচ্চ-স্তরের নির্মাতারা প্রাথমিক-গ্রেডের, সম্পূর্ণ প্রত্যয়িত কয়েলগুলি সরাসরি Tier-1 ইন্টিগ্রেটেড স্টিল মিল থেকে ক্রয় করে, যা যাচাইযোগ্য তাপ সংখ্যা এবং রাসায়নিক বিশ্লেষণের রিপোর্ট সহ সম্পূর্ণ।
-
"ডাউনগ্রেড" বা "চুক্তি কয়েল" এর ব্যবহার
প্রাইম স্টিলের বেসলাইন বাজার খরচের নিচে নেমে আসা দামগুলি অফার করতে, -হারে নির্মাতারা ক্রয় করে৷ডাউনগ্রেড কয়েল, সেকেন্ডারি প্লেট স্টক বা "চুক্তি কয়েল". রাসায়নিক গঠনের ভারসাম্যহীনতা (যেমন অত্যধিক সালফার বা ফসফরাস), প্রান্তের ত্রুটি, বা স্ট্রিপের প্রস্থ জুড়ে বেমানান গেজ বেধের কারণে প্রিমিয়াম অটো বা অ্যাপ্লায়েন্স নির্মাতারা প্রত্যাখ্যান করা কয়েল।
যখন ERW পাইপে রোল করা হয়, তখন এই ধাতব ত্রুটিগুলি আপনার কাঠামোগত উপাদানের মধ্যে সংরক্ষিত থাকে:
অত্যধিক কার্বন/সালফার পৃথকীকরণ:ক্ষেত্রটিতে পরিষ্কারভাবে ঝালাই করা ইস্পাতকে সহজাতভাবে কঠিন করে তোলে, যার ফলে নির্মাণের সময় জয়েন্টগুলিতে ভঙ্গুর ফাটল দেখা দেয়।
-সহনশীলতার অধীনে গুরুতর প্রাচীর বেধ:শিল্প কাঠামোগত মান (যেমনASTM A53, API 5L, বাEN 10219) অনুমতিযোগ্য নেতিবাচক প্রাচীর বেধ সহনশীলতা নির্ধারণ করুন (সাধারণত প্রায় -10% থেকে -12.5% পর্যন্ত ক্যাপ করা হয়)। অসাধু সরবরাহকারীরা ইচ্ছাকৃতভাবে কাঁচা মাল অর্ডার করে চরম নেতিবাচক সহনশীলতায় নিয়ে যাওয়া- যেমন 6.0 মিমি নামমাত্র পুরুত্বের একটি পাইপ সরবরাহ করা যা আসলে 5.1 মিমি পরিমাপ করে।
[স্ট্যান্ডার্ড পাইপ ওয়াল: 6.0 মিমি] 🔵নিরাপদ লোডিং জোন
[অসাধু প্রাচীর: 5.1 মিমি] 🔴 গুরুতর নিরাপত্তা ঘাটতি [বাকলিং এর ঝুঁকি]
-
ইঞ্জিনিয়ারিং ঝুঁকি
যদি আপনার কাঠামোগত গণনা বা অভ্যন্তরীণ চাপের রেটিং একটি 6.0 মিমি ডিজাইনের প্রাচীর বেধের উপর ভিত্তি করে হয়, তবে একটি পদ্ধতিগতভাবে পাতলা, বন্ধ{1}}বিশিষ্ট উপাদান স্থাপন করা আপনার কাঠামোগত নিরাপত্তা মার্জিনকে উল্লেখযোগ্যভাবে হ্রাস করে। এটি চাপের ঊর্ধ্বগতিতে লোডের অধীনে স্থানীয়ভাবে বাকলিং বা বিপর্যয়কর বিস্ফোরণ ব্যর্থতার ঝুঁকি বাড়ায়।
টেকনিক্যাল চেকলিস্ট: কিভাবে আপনার প্রকিউরমেন্ট রক্ষা করবেন
আপনার সংস্থাকে কম-মূল্যের উত্পাদন ফাঁদ থেকে রক্ষা করতে, আপনার সংগ্রহ প্রক্রিয়াটিকে "মূল্য-প্রথম" মূল্যায়ন থেকে একটিতে রূপান্তর করুনইঞ্জিনিয়ারিং-প্রমাণিত যাচাই প্রক্রিয়া. নিম্নলিখিত যাচাইকরণ ধারাগুলি সরাসরি আপনার গুণমান নিশ্চিতকরণ চুক্তিতে অন্তর্ভুক্ত করুন:
1. বাধ্যতামূলক নন-ধ্বংসাত্মক পরীক্ষা (NDT) লগ
"NDT পাশ" উল্লেখ করে সহজ কাগজের সার্টিফিকেট গ্রহণ করবেন না। স্বয়ংক্রিয় দাবি করুনঅনলাইন অতিস্বনক পরীক্ষা (UT)আপনার অর্ডারের নির্দিষ্ট উৎপাদন চালানোর জন্য লগ এবং এডি কারেন্ট টেস্টিং রিডআউট। প্রিমিয়াম মিলগুলি এই ডিজিটাল স্ক্যানগুলিকে সরাসরি পৃথক পাইপ স্টেনসিল নম্বরে সূচক করে।
2. হাইড্রোস্ট্যাটিক টেস্টিং ভেরিয়েবল যাচাই করুন
তরল পরিবহনের জন্য ডিজাইন করা প্রতিটি পাইপকে অবশ্যই একটি হাইড্রোস্ট্যাটিক পরীক্ষা পাস করতে হবে। প্রস্তুতকারকের পরীক্ষার রিপোর্ট নথি উভয় নিশ্চিত করুনলক্ষ্য চাপ(স্ট্যান্ডার্ড বারলোর সূত্রের মাধ্যমে গণনা করা হয়েছে: P= ) এবংধরে রাখার সময়কাল(সাধারণত সর্বনিম্ন 5 সেকেন্ড)। নিম্ন-অন্তিম ক্রিয়াকলাপগুলি প্রায়শই উচ্চ লাইনের গতি বজায় রাখার জন্য চাপকে খুব দ্রুত সাইকেল করে, প্রক্রিয়ায় মাইক্রো-ফিসার অনুপস্থিত থাকে।
3. স্বাধীন তৃতীয়-পক্ষ পরিদর্শন (TPI) প্রয়োগ করুন
যদি প্রকল্পটি লক্ষ্য-গুরুত্বপূর্ণ হয়, তাহলে উৎপাদন চালানোর সাক্ষী হতে একটি অঘোষিত তৃতীয়-পার্টি ইন্সপেকশন (TPI) এজেন্সিতে (যেমন SGS, BV, বা TÜV) বিনিয়োগ করুন। একজন TPI পরিদর্শক এলোমেলো মাইক্রোমিটার প্রাচীর-বেধের অডিট করতে পারেন, PWHT লাইনে তাপমাত্রা সেন্সর পরীক্ষা করতে পারেন, এবং শস্য পরিশোধন নিশ্চিত করতে ক্রস-বিভাগীয় ধাতব প্রতিলিপি পরীক্ষা পরিচালনা করতে পারেন।
উপসংহার: ভ্যালু ইঞ্জিনিয়ারিং বনাম সস্তা উপকরণ
ভারী নির্মাণ এবং শিল্প পরিকাঠামোতে, প্রকৃত খরচ দক্ষতা একটি সম্পদের সমগ্র জীবনচক্র জুড়ে পরিমাপ করা হয়-শুধু প্রাথমিক ক্রয় আদেশ নয়। কম-গ্রেডের ERW পাইপগুলিতে 15% আগাম সঞ্চয় করা প্রায়শই ক্ষেত্রের ঢালাই মেরামত, আবরণ ব্যর্থতা, প্রকল্পের বিলম্ব এবং দীর্ঘ-মাকদ্দমায় কয়েক হাজার ডলারের দিকে নিয়ে যায়৷
একটি স্বচ্ছ, সম্পূর্ণরূপে অনুগত সাপ্লাই চেইন অংশীদারের সাথে কাজ করা নিশ্চিত করে যে আপনার সাইটে আগত প্রতিটি দৈর্ঘ্যের স্টিলের সঠিক নকশা সহনশীলতা এবং কর্মক্ষমতা মান পূরণ করে।
আপনার আসন্ন প্রকল্পের জন্য উচ্চ-গ্রেডের, সম্পূর্ণরূপে সনাক্তযোগ্য কাঠামোগত উপকরণের প্রয়োজন হলে, অনুগ্রহ করে আমাদের কোম্পানির সাথে যোগাযোগ করুন। আমাদের প্রকৌশল এবং উৎপাদনকারী দল আপনাকে পেশাদার পরামর্শ, কাস্টম ডিজাইনের বৈধতা এবং প্রিমিয়াম-গ্রেড ইস্পাত পণ্য সরবরাহ করবে।
আমরা নিশ্চিত করি যে প্রতিটি ERW পাইপ অর্ডার সম্পূর্ণ ইনলাইন পোস্ট-ওয়েল্ড হিট ট্রিটমেন্ট, স্বয়ংক্রিয় অতিস্বনক পরিদর্শন, এবং সুনির্দিষ্ট আবরণ ক্রমাঙ্কনের মধ্য দিয়ে যাচ্ছে। বিস্তৃত উপাদান পরীক্ষার শংসাপত্রের জন্য অনুরোধ করতে, একটি কারখানার অডিটের ব্যবস্থা করতে, বা আপনার প্রকল্পের প্রয়োজনীয়তার জন্য একটি প্রকৌশলী উদ্ধৃতি সুরক্ষিত করতে আজই আমাদের প্রযুক্তিগত বিক্রয় ডেস্কের সাথে যোগাযোগ করুন।