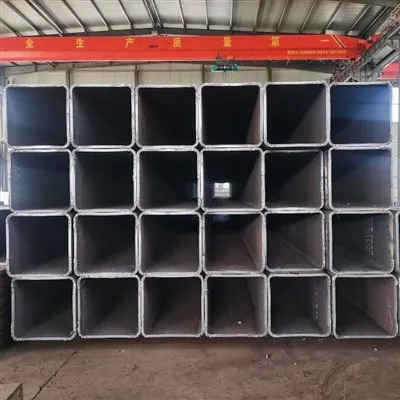
ইস্পাত পাইপ হল বিজোড় ইস্পাত পাইপ, প্রধানত গরম-ঘূর্ণিত এবং ঠান্ডা-আঁকা প্রক্রিয়ার মাধ্যমে তৈরি করা হয়। ব্যবহৃত কাঁচামাল হল কার্বন স্ট্রাকচারাল ইস্পাত ইঙ্গট, ক্রমাগত ঢালাই বিলেট। কার্বন, ম্যাঙ্গানিজ, ফসফরাস এবং সালফার সহ কাঁচামালের রাসায়নিক সংমিশ্রণ, বর্ণালী হট রোল্ড পাইপ প্রক্রিয়ার মাধ্যমে আগে থেকেই যাচাই করা প্রয়োজন।
গরম-ঘূর্ণিত পাইপ প্রক্রিয়া বড়-ব্যাস, মোটা-প্রাচীরযুক্ত স্টিলের পাইপের জন্য উপযুক্ত।
উত্পাদন প্রক্রিয়া:
বিলেট হিটিং
কাটা বিলেটগুলি রিং গরম করার চুল্লিতে পাঠানো হয়, যেখানে তাপমাত্রা 1200~1250 ডিগ্রিতে পৌঁছাতে হবে। গরম করার প্রক্রিয়া চলাকালীন, বিলেটগুলির ধাতব কাঠামো ধীরে ধীরে একটি অস্টেনিটিক অবস্থা অর্জন করে, যার ফলে বিকৃতি প্রতিরোধের হ্রাস পায় এবং ছিদ্র এবং ঘূর্ণায়মানকে সহজ করে। গরম করার পর্যায়টি পুরো প্রক্রিয়া জুড়ে তাপমাত্রার কঠোর নিয়ন্ত্রণের প্রয়োজন, স্থানীয় অতিরিক্ত উত্তাপ বা জ্বলন প্রতিরোধ করার জন্য তাপমাত্রা সমান থাকে তা নিশ্চিত করে।
ছিদ্র গঠন
উত্তপ্ত বিলেটটি একটি ঝোঁকযুক্ত রোলিং পিয়ার্সারের মাধ্যমে একটি ফাঁপা রুক্ষ পাইপে তৈরি করা হয়। ভেদন প্রক্রিয়া চলাকালীন, রোল এবং ম্যান্ড্রেলের সমন্বিত অপারেশনের অধীনে, বিলেটের কেন্দ্রে প্লাস্টিকের বিকৃতি ঘটে, ভিতরের গর্ত তৈরি করে।
পাইপ রোলিং এবং সাইজিং
ছিদ্র করা বিলেটগুলি একটি পরিবাহকের মাধ্যমে টিউব রোলিং মিলের মধ্যে পাঠানো হয়, যেখানে একাধিক রোলিং পাসগুলি বিলেটগুলির বাইরের ব্যাস এবং প্রাচীরের বেধকে সামঞ্জস্য করে। ঘূর্ণিত টিউবগুলি তারপরে সমাপ্ত টিউবগুলির বাইরের ব্যাস এবং গোলাকারতা নিয়ন্ত্রণ করতে একটি সাইজিং মেশিনে প্রবেশ করে, স্ট্যান্ডার্ড সহনশীলতার প্রয়োজনীয়তা পূরণ করে এবং তাদের চূড়ান্ত পণ্যের আকারের কাছাকাছি নিয়ে আসে।
কুলিং এবং সোজা করা
স্টিলের পাইপগুলি আকারের হয়ে যাওয়ার পরে, দ্রুত শীতল হওয়ার কারণে কাঠামোগত শক্ত হয়ে যাওয়া বা ফাটল রোধ করার জন্য এগুলিকে ঘরের তাপমাত্রায় বাতাস- ঠান্ডা করা হয়৷ শীতল ইস্পাত পাইপ তারপর নমন এবং অন্যান্য আকৃতি ত্রুটি দূর করতে একটি সোজা মেশিন ব্যবহার করে সোজা করা হয়।
কাটিং সাইজ
সোজা করার পরে, স্টিলের পাইপটি উভয় প্রান্তে কাটা হয়, যার দৈর্ঘ্য সহনশীলতা সাধারণত ±10 মিমি এর মধ্যে নিয়ন্ত্রিত হয়।
পরিদর্শন
মাত্রিক পরিদর্শন এবং গুণমান পরিদর্শনের মাধ্যমে, পৃষ্ঠের ফাটল বা প্রোট্রুশন আছে এমন ত্রুটিপূর্ণ পণ্যগুলি সরান।

কোল্ড-আঁকা পাইপ তৈরির প্রক্রিয়া
কোল্ড ড্রয়িং পাইপ প্রক্রিয়াটি ছোট-ব্যাস, পাতলা-প্রাচীরযুক্ত ইস্পাত পাইপের জন্য উপযুক্ত।
উত্পাদন প্রক্রিয়া:
কৈশিক প্রিট্রিটমেন্ট
গরম-ঘূর্ণিত বিলেটগুলি কাঁচামাল হিসাবে ব্যবহৃত হয়, এবং বিলেটগুলিকে আচার এবং ধোয়ার মাধ্যমে পৃষ্ঠের অক্সাইড স্কেল অপসারণ করতে এবং ইস্পাত পাইপের ক্ষয় রোধ করতে হয়। ইস্পাত পাইপের ভিতরে এবং বাইরের দেয়ালে একটি বিশেষ লুব্রিকেন্ট প্রয়োগ করা হয়, যা ঠান্ডা অঙ্কন প্রক্রিয়ার সময় ঘর্ষণ কমাতে পারে।
ঠান্ডা অঙ্কন গঠন
প্রস্তুত কৈশিকটি কোল্ড ড্রয়িং মেশিনে পাঠানো হয়, যেখানে স্টিলের পাইপ ডাইয়ের মধ্য দিয়ে যায় এবং প্লাস্টিকের বিকৃতি তৈরির জন্য ঘরের তাপমাত্রায় প্রসারিত হয়, ধীরে ধীরে বাইরের ব্যাস এবং প্রাচীরের বেধ হ্রাস করে।
তাপ চিকিত্সা
ঠাণ্ডা-আঁকানো ইস্পাত পাইপগুলিকে স্বাভাবিক প্রক্রিয়ার মধ্য দিয়ে যেতে হবে, পাইপগুলিকে 890~940 ডিগ্রিতে গরম করতে হবে, ধরে রাখার সময় নিয়ন্ত্রণ করতে হবে, এবং তারপরে বাতাসে ঠান্ডা করতে হবে৷
ফিনিশিং
স্টিলের পাইপগুলি যেগুলিকে তাপ চিকিত্সা করা হয়েছে-সেগুলিকে আবার সোজা করতে হবে যাতে সোজাতা এবং গোলাকারতা নিশ্চিত করা যায় এবং তারপরে দৈর্ঘ্যে কাটা হয়৷ অবশেষে, পৃষ্ঠ পালিশ করা প্রয়োজন।
পরিদর্শন
আকার পরিদর্শন এবং গুণমান পরিদর্শনের পরে, যোগ্যতাসম্পন্ন ইস্পাত পাইপ প্যাকেজ করা হয়।