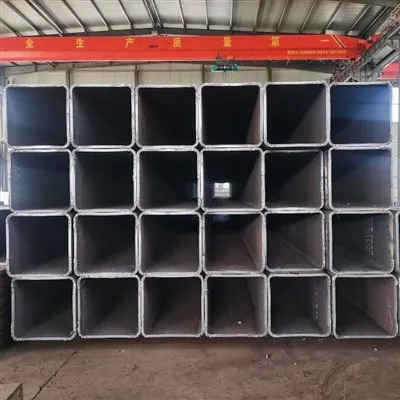
যে কেউ ইস্পাত পাইপ সোর্সিং শেষ পর্যন্ত সরবরাহকারীর পণ্য তালিকায় পাশাপাশি বসে এই দুটি সংক্ষিপ্ত শব্দে চলে যায় - ERW এবং LSAW - প্রায়ই ওভারল্যাপিং আকারের রেঞ্জ এবং অনুরূপ-দেখতে স্পেক শীটগুলির সাথে। পছন্দটিকে একটি আনুষ্ঠানিকতা হিসাবে বিবেচনা করার জন্য এটি প্রলুব্ধকর: সরবরাহকারীর কাছে যেটি স্টকে আছে বা এই সপ্তাহে যেটি সস্তা তা বেছে নিন। এই পদ্ধতিটি কাজ করে যতক্ষণ না এটি সাধারণত - না হয় যেখানে একটি পাইপ আসে যা একটি বিদ্যমান পাইপলাইনে ঢালাই করা যায় না, বা একটি প্রকল্প পরিদর্শক একটি ঝালাই প্রক্রিয়াকে পতাকাঙ্কিত করে যা অ্যাপ্লিকেশনের জন্য অনুমোদিত হয়নি।
ERW এবং LSAW এর মধ্যে প্রকৃত পার্থক্য একটি বিপণন পার্থক্য নয়। এটি দুটি সত্যিকারের ভিন্ন উত্পাদন প্রক্রিয়া থেকে আসে, বিভিন্ন কাঁচামাল ইনপুটগুলির চারপাশে নির্মিত, বিভিন্ন আকারের পরিসরের লক্ষ্যে, এবং বিভিন্ন খরচ কাঠামো বহন করে। এই পার্থক্যটি বোঝা - শুধুমাত্র কোন সংক্ষিপ্ত রূপটি "বড়" - মনে রাখা নয় যা একজন ক্রেতাকে অনুমানের পরিবর্তে একটি সংরক্ষিত বিশেষ সিদ্ধান্ত নিতে দেয়৷

দুটি ভিন্ন স্টার্টিং উপকরণ, দুটি ভিন্ন মেশিন
ERW(ইলেকট্রিক রেজিস্ট্যান্স ওয়েল্ডেড) পাইপস্টিলের কুণ্ডলী হিসাবে জীবন শুরু হয় - একটি ফ্ল্যাট স্ট্রিপের একটি ক্রমাগত রোল, প্রায়শই কিলোমিটার দীর্ঘ, আনকোয়েল করা হয় এবং ক্রমাগত বৃত্তাকার (বা পরে, বর্গাকার) ক্রস-বিভাগে ক্রমশ কুঁচকানো রোলগুলির একটি সিরিজের মাধ্যমে খাওয়ানো হয়৷ স্ট্রিপের দুটি প্রান্ত একত্রিত হওয়ায়, উচ্চ-ফ্রিকোয়েন্সি বৈদ্যুতিক প্রবাহ তাদের মধ্য দিয়ে যায়, যা সিমে পর্যাপ্ত প্রতিরোধী তাপ তৈরি করে-কোন ফিলার ধাতু যোগ না করেই প্রান্তগুলিকে একত্রে ঢালাই করে। সম্পূর্ণ প্রক্রিয়া - আনকোয়েলিং, গঠন, ঢালাই, সাইজিং, কাটা - একটি অবিচ্ছিন্ন লাইন হিসাবে চলে, যেটি একটি বড় অংশ কেন ERW পাইপ তুলনামূলকভাবে সস্তা এবং দ্রুত উত্পাদন করে।

LSAW(লংগিটুডিনাল নিমজ্জিত আর্ক ওয়েল্ডেড) পাইপস্বতন্ত্র ইস্পাত প্লেট থেকে শুরু হয়, কুণ্ডলী নয়। প্রতিটি প্লেট প্রান্ত-নির্দিষ্ট প্রস্থে মিলিত হয়, তারপর একটি নলাকার আকারে তৈরি হয় - সাধারণত একটি JCO প্রেসের মাধ্যমে, যা প্লেটটিকে প্রথমে একটি "J" আকারে বাঁকিয়ে দেয়, তারপর একটি "C," তারপর এটিকে "O" তে বন্ধ করে দেয়। একবার তৈরি হয়ে গেলে, নিমজ্জিত আর্ক ওয়েল্ডিং ব্যবহার করে সীমটি ঢালাই করা হয়: একটি ক্রমাগত তারের ইলেক্ট্রোড দানাদার ফ্লাক্সের কম্বলের নীচে জয়েন্টে ফিলার মেটাল ফিড করে এবং ঢালাইটি একবার পাইপের ভিতর থেকে এবং একবার বাইরে থেকে চালানো হয়, উভয় দিক থেকে সীমটিকে সম্পূর্ণরূপে ফিউজ করে। যেহেতু প্রতিটি পাইপ ক্রমাগত কয়েলের পরিবর্তে একটি পৃথক প্লেট থেকে তৈরি করা হয়, তাই LSAW অন্তর্নিহিতভাবে একটি ব্যাচ প্রক্রিয়া একটি অবিচ্ছিন্ন একটি - প্রতি টুকরা ধীর, কিন্তু যে কোনো কয়েল-খাওয়া লাইন পরিচালনা করতে পারে তার চেয়ে অনেক বড় এবং ঘন উপাদান পরিচালনা করতে সক্ষম।

এই পার্থক্য - একটানা কয়েল বনাম বিযুক্ত প্লেট - হল দুটি প্রক্রিয়ার মধ্যে প্রায় প্রতিটি অন্য পার্থক্যের মূল কারণ। এটি মানসিক মডেল হিসাবে ধরে রাখা মূল্যবান, কারণ এটি আকারের সীমা, ব্যয়ের ধরণ এবং সাধারণ অ্যাপ্লিকেশনগুলিকে একবারে ব্যাখ্যা করে।
কেন সাইজ রেঞ্জ প্রথম বাস্তব বিভাজক রেখা
ইস্পাত কুণ্ডলী একটি ব্যবহারিক বেধ সিলিং আছে. বৃহৎ-ব্যাস, উচ্চ-চাপের পাইপলাইনগুলির প্রকৃতপক্ষে প্রয়োজনীয় প্রাচীরের পুরুত্বগুলিতে পৌঁছানোর আগে খুব পুরু স্ট্রিপ রোলিং এবং আনকোয়েল করা যান্ত্রিকভাবে কঠিন এবং ব্যয়বহুল হয়ে ওঠে। সেই সিলিংটিই ERW পাইপের ব্যবহারিক পরিসরকে প্রায় 24 ইঞ্চি (610 মিমি) বাইরের ব্যাস এবং বেশিরভাগ মিলের প্রায় 25 মিমি প্রাচীরের পুরুত্বে ক্যাপ করে, যদিও কিছু বিশেষায়িত লাইন এর বাইরে বিনয়ীভাবে ঠেলে দেয়।
স্টিল প্লেটের সেই সীমাবদ্ধতা নেই যেভাবে - প্লেট রোলিং মিলগুলি নিয়মিতভাবে 40 মিমি পুরু উপাদান তৈরি করে, এবং একটি জেসিও প্রেস যে কোনও কয়েল লাইনের চেয়ে অনেক বড়, ভারী সিলিন্ডার তৈরি করতে পারে। এই কারণেই LSAW বাজারের বড় প্রান্তে আধিপত্য বিস্তার করে: মোটামুটি 16 ইঞ্চি (406 মিমি) OD থেকে 100 ইঞ্চি (2540 মিমি) বা তার বেশি পর্যন্ত পাইপ, ভারী-প্রাচীর, উচ্চ-চাপের প্রয়োগের জন্য আরামে 40+ মিমি পরিসরে প্রাচীরের পুরুত্ব।
খরচ: একটি সহজ নয় "ERW সস্তা" নিয়ম
এটি সাধারণ সংক্ষেপে বলা হয় যে ERW হল অর্থনৈতিক বিকল্প এবং LSAW হল প্রিমিয়াম একটি, এবং একটি প্রদত্ত আকারে যেখানে উভয়ই পাওয়া যায়, এটি প্রায়ই প্রায়ই সত্য - ERW-এর ক্রমাগত কয়েল-ফেড প্রক্রিয়ার প্রতি-মিটার উৎপাদন খরচ একটি প্লেটের তুলনায় কম-এবং{4}}JCO{5} প্রক্রিয়া। কিন্তু তুলনা শুধুমাত্র ওভারল্যাপ জোনের মধ্যেই বোঝা যায়। 24 ইঞ্চির উপরে, তুলনা করার জন্য কোনও "সস্তা ERW বিকল্প" নেই, কারণ ERW মিলগুলি সাধারণত এটি তৈরি করতে পারে না। মোটামুটি 16 ইঞ্চির নিচে, LSAW ERW-এর তুলনায় অসামঞ্জস্যপূর্ণভাবে ব্যয়বহুল হয়ে ওঠে কারণ আপনি একটি বড়-প্লেট, ভারী-টুলিং প্রক্রিয়া ব্যবহার করছেন এমন একটি সাইজের জন্য যা এটি অপ্টিমাইজ করা হয়নি৷
ব্যবহারিক খরচের পাঠটি হল: কোন প্রক্রিয়াটি সস্তা তা জিজ্ঞাসা করার আগে আপনার আসলে কী আকারের পরিসর প্রয়োজন তা জিজ্ঞাসা করুন। অর্থনৈতিক তুলনা শুধুমাত্র সংকীর্ণ ব্যান্ডে গুরুত্বপূর্ণ যেখানে প্রকৃত পছন্দ বিদ্যমান।
সীম গুণমান এবং পরিদর্শন: বিভিন্ন জোড়, বিভিন্ন পরীক্ষার জোর
ERW-এর উচ্চ-ফ্রিকোয়েন্সি ঢালাই প্রক্রিয়া দুটি কয়েল প্রান্তকে সরাসরি ফিলার করে, ফিলার মেটাল ছাড়াই - একটি ভাল-নিয়ন্ত্রিত ERW ওয়েল্ড মূলত X-রশ্মির অধীনে মূল ধাতু থেকে আলাদা করা যায় না। ঐতিহাসিকভাবে, ERW পাইপের সীমের ত্রুটিগুলির জন্য একটি খ্যাতি ছিল (বিশেষত কয়েক দশক আগে ব্যবহৃত পুরানো কম-ফ্রিকোয়েন্সি ওয়েল্ডিং সরঞ্জাম থেকে), কিন্তু আধুনিক উচ্চ-ফ্রিকোয়েন্সি ERW উত্পাদন, সীমের 100% ইনলাইন আল্ট্রাসোনিক পরীক্ষার সাথে মিলিতভাবে, সেই গুণগত ব্যবধানকে পুনরুদ্ধারযোগ্য উপাদানের জন্য বন্ধ করে দিয়েছে। সেই ইতিহাসের অংশ কেন কিছু রক্ষণশীল পাইপলাইন স্পেসিফিকেশন এখনও ERW-এর উপরে নিরবিচ্ছিন্ন বা LSAW পাইপকে গুরুত্বপূর্ণ উচ্চ-চাপ সংক্রমণ পরিষেবার জন্য সমর্থন করে, যদিও আধুনিক HF-ERW গুণমান যথেষ্ট উন্নত হয়েছে।
LSAW-এর ঢালাই দুটি পৃথক পাসে ফিলার মেটাল যোগ করে - ভিতরে এবং বাইরে - যার মানে একটির পরিবর্তে পরিদর্শনের জন্য আরও মোট ওয়েল্ড উপাদান এবং দুটি স্বতন্ত্র ফিউশন জোন রয়েছে। স্বনামধন্য LSAW মিলগুলি উভয় ওয়েল্ড পাসে অতিস্বনক এবং প্রায়শই রেডিওগ্রাফিক পরীক্ষা চালায়, পাশাপাশি সমাপ্ত পাইপের উপর একটি হাইড্রোস্ট্যাটিক পরীক্ষা। যেহেতু LSAW বৃহত্তর-ব্যাস, উচ্চ-চাপ, এবং আরও নিরাপত্তা-গুরুত্বপূর্ণ অ্যাপ্লিকেশনের জন্য ব্যবহার করা হয় (প্রধান পাইপলাইন, অফশোর রাইজার, স্ট্রাকচারাল পাইলিং), এটিতে প্রযোজ্য পরীক্ষার ব্যবস্থাগুলি শিল্প কনভেনশনের দ্বারা আরও বিস্তৃত হতে থাকে - নয় কারণ এটির চাহিদা কম, কিন্তু প্রক্রিয়াটি সাধারণত কম পরিবেশিত হয়।
আবেদনের সাথে প্রক্রিয়ার মিল
জল, গ্যাস, এবং নিম্ন-থেকে-মাঝারি চাপ বিতরণ পাইপিং, স্ট্রাকচারাল ফ্রেমিং, বেড়া, ভারা, এবং ছোট-থেকে-মাঝারি ব্যাসের পরিসরে সাধারণ বানান হল ERW-এর মূল অঞ্চল। এই পরিষেবা শর্তগুলির জন্য কম খরচ, দ্রুত লিড টাইম এবং পর্যাপ্ত সীম অখণ্ডতার সংমিশ্রণ ERW-কে ডিফল্ট পছন্দ করে তোলে যখনই আকারটি তার ব্যবহারিক সীমার মধ্যে পড়ে এবং পরিষেবাটি পাইপলাইন-গ্রেড সার্টিফিকেশনের দাবি করে না৷
দীর্ঘ-অয়েল এবং গ্যাস ট্রান্সমিশন পাইপলাইন, বড়-ব্যাসের জলের মেইন, অফশোর স্ট্রাকচারাল পাইলিং, এবং ভারী শিল্প প্রক্রিয়া পাইপিংগুলি LSAW অঞ্চলে বর্গক্ষেত্রে বসে - কারণ আংশিকভাবে কারণ ব্যাস এবং প্রাচীরের বেধগুলি কেবলমাত্র ERW যা তৈরি করতে পারে তার চেয়ে বেশি, এবং আংশিকভাবে কারণ এই অ্যাপ্লিকেশনগুলি সাধারণত ডিজাইন কোডগুলি (API 5L PSL2) বহন করে যা LSAW টেরিটরি পরীক্ষা করার জন্য নথিপত্র এবং এসপিআই 5L PSL2 চারপাশে নির্মিত হয়।
ওভারল্যাপ জোনের মধ্যে (প্রায় 16"–24" OD), সিদ্ধান্তটি সাধারণত তিনটি ব্যবহারিক প্রশ্নে নেমে আসে: প্রজেক্ট স্পেসিফিকেশনটি কি সংখ্যা অনুসারে একটি প্রয়োজনীয় প্রক্রিয়ার নাম দেয় (কিছু পাইপলাইন কোড স্পষ্টভাবে একটি বা অন্যটির জন্য কল করে)? প্রয়োজনীয় প্রাচীরের বেধ কি ERW-এর ব্যবহারিক সিলিং-এর কাছে বসে, যেখানে একটি LSAW মিল আরও সামঞ্জস্যপূর্ণ, কম{0}}ঝুঁকির পণ্য তৈরি করবে? এবং বাজেট কি ERW-এর কম খরচের পক্ষে এটিকে ন্যায্যতা দেওয়ার জন্য যথেষ্ট, অনুমান করে যে স্পেসিফিকেশন অনুমতি দেয়?
এই সিদ্ধান্তটি সঠিকভাবে নেওয়ার জন্য একটি ক্রয় নির্দেশিকা
আপনার প্রকৃত প্রয়োজনীয় OD এবং প্রাচীরের বেধ থেকে শুরু করুন, একটি প্রক্রিয়া পছন্দ থেকে নয়।যদি আপনার স্পেসিফিকেশন 30-ইঞ্চি পাইপের জন্য কল করে, তবে ERW-বনাম-LSAW প্রশ্নের উত্তর নিজেই দেয় - কোনো গুরুতর ERW মিল সেই আকার তৈরি করে না। প্রথমে আপনার মাত্রিক প্রয়োজনীয়তা নিশ্চিত করুন এবং সরবরাহকারীদের তুলনা করার আগে এটি প্রক্রিয়া বিকল্পগুলিকে সংকীর্ণ করতে দিন।
আপনার গভর্নিং কোড বা ক্লায়েন্ট স্পেসিফিকেশন একটি প্রক্রিয়ার নাম কিনা তা পরীক্ষা করুন।কিছু পাইপলাইন এবং স্ট্রাকচারাল কোড স্পষ্টভাবে সীমাবদ্ধ করে যে প্রদত্ত পরিষেবা শ্রেণীর জন্য কোন ঢালাই প্রক্রিয়া গ্রহণযোগ্য। অনুমান করবেন না যে উভয় প্রক্রিয়া স্বয়ংক্রিয়ভাবে গ্রহণযোগ্য কারণ আকারটি ফিট করে - প্রকৃত স্পেসিফিকেশন ডকুমেন্ট পড়ুন, শুধুমাত্র আকার টেবিল নয়।
ওভারল্যাপ জোনে, উভয়ের উপর একটি বাস্তব উদ্ধৃতি জিজ্ঞাসা করুন, একটি অনুমান নয়।আপনার স্পেসিফিকেশন অনুমতি দিলে মোটামুটি 16" এবং 24" এর মধ্যে মাপ উভয় উপায়ে উদ্ধৃত করা যোগ্য, যেহেতু প্রাচীরের বেধ এবং অর্ডার ভলিউমের উপর নির্ভর করে খরচের ব্যবধান প্রত্যাশিত থেকে কম হতে পারে - বিশেষ করে ERW-এর পরিসরের মোটা প্রান্তে, যেখানে LSAW এর চেয়ে বেশি প্রতিযোগিতামূলক মূল্য হতে পারে "ERW সর্বদা সস্তার প্রস্তাবনা" নিয়মের তুলনায়।
মিলের প্রকৃত সীম পরীক্ষার ব্যবস্থা নিশ্চিত করুন, শুধুমাত্র প্রক্রিয়ার নাম নয়।"ERW" এবং "LSAW" ঢালাই পদ্ধতি বর্ণনা করে, স্বয়ংক্রিয়ভাবে পরিদর্শন স্তর নয়। বিশেষভাবে জিজ্ঞাসা করুন যে সীম পরীক্ষাটি 100% ইনলাইন আল্ট্রাসোনিক, স্পট-নমুনা, বা সমালোচনামূলক পাসগুলিতে রেডিওগ্রাফিক পরীক্ষার সাথে সম্পূরক কিনা - এটি কেবলমাত্র প্রক্রিয়া লেবেলের পরামর্শের চেয়ে মিলের মধ্যে পরিবর্তিত হয়৷
প্রক্রিয়া প্রাচীর বেধ সহনশীলতা প্রত্যাশা, একটি একক কম্বল অনুমান না.ERW পাইপ সাধারণত তার সীমার পাতলা প্রান্তে শক্ত প্রাচীর-বেধের সামঞ্জস্য ধারণ করে, যেহেতু পাইপ গঠন শুরু হওয়ার আগে কয়েলের বেধ স্টিল মিলের উপরিভাগে নিয়ন্ত্রিত হয়। LSAW প্রাচীরের পুরুত্ব প্লেট সরবরাহকারী দ্বারা নিয়ন্ত্রিত হয় এবং পাইপ উৎপাদনের সময় যাচাই করা হয় - আপনার সরবরাহকারীকে জিজ্ঞাসা করুন যে সাপ্লাই চেইনের কোন ধাপটি আসলে প্রাচীর সহনশীলতা নিয়ন্ত্রণের জন্য দায়ী, কারণ এটি প্রভাবিত করে যদি বাইরের স্পেসিকে কোনো চালান আসে তাহলে কাকে জবাবদিহি করতে হবে।
উভয় প্রক্রিয়া সর্বজনীনভাবে "শক্তিশালী" অনুমান করবেন না।একই গ্রেড এবং প্রাচীর বেধে, উভয় ERW এবং LSAW পাইপ ডিজাইন করা হয়েছে এবং গভর্নিং স্ট্যান্ডার্ড দ্বারা সংজ্ঞায়িত একই যান্ত্রিক সম্পত্তি ন্যূনতম পূরণ করার জন্য পরীক্ষা করা হয়েছে। প্রকৃত কর্মক্ষমতা পার্থক্যকারী হল আকার, প্রাচীরের বেধ, এবং পরীক্ষার ব্যবস্থা আপনার প্রকৃত পরিষেবার শর্তের সাথে মেলে কিনা - কোন সংক্ষিপ্ত শব্দটি আরও শিল্প মনে হয়।
স্পেসিফিকেশন পর্যায়ে এই সিদ্ধান্তটি সঠিকভাবে নেওয়া - আকার, কোডের প্রয়োজনীয়তা, এবং পরীক্ষার প্রয়োজন - এর সাথে মিলে যাওয়া প্রক্রিয়াটি পাইপটি ইতিমধ্যে পাঠানোর পরে একটি অমিল খুঁজে পাওয়ার চেয়ে অনেক সস্তা। সন্দেহ হলে, আপনার সরবরাহকারীকে একটি প্রক্রিয়ার নামের পরিবর্তে প্রকৃত প্রকল্পের স্পেসিফিকেশন এবং পরিষেবার শর্তগুলি দিন এবং আকার এবং কোডের প্রয়োজনীয়তাগুলিকে সিদ্ধান্ত নিতে দিন৷